چرا لوله مانیسمان در مقایسه با لولههای معمولی جوشپذیری بهتری دارد؟
پیش از آنکه به سراغ ابزار و الکترود برویم، باید تفاوت متالورژیکی این لولهها را درک کنیم. لولههای درزدار معمولی دارای یک خط جوش طولی در طول بدنه خود هستند که تنشهای حرارتی پسماند دارد و در حین فرآیند جوشکاری مجدد، ممکن است دچار اعوجاج یا ترکخوردگی موضعی شود. اما لوله مانیسمان که تحت استانداردهای سختی مانند ASTM A106 تولید میشود، هیچ درز یا خط جوشی در بدنه یکپارچه خود ندارد. این ویژگی سبب پایداری بینظیر حوضچه مذاب در حین جوشکاری نهایی میشود.
توصیه مهندسان برای شبکههای تحت فشار، گازکشیهای حساس شهری و موتورخانهها، همواره اولویت دادن به ایمنی از طریق بررسی مشخصات و خرید لوله مانیسمان است تا از هرگونه حادثه ناگوار در اثر ضعفهای ساختاری پیشگیری به عمل آید.

رتبهبندی روشهای جوشکاری لوله مانیسمان
برای اتصال لولههای بدون درز روشهای متعددی وجود دارد، اما همه آنها از نظر فنی و ایمنی ارزش یکسانی ندارند. بر اساس کدهای استاندارد خطوط لوله و مخازن تحت فشار مانند ASME Section IX، در ادامه این روشها را رتبهبندی و بررسی میکنیم:
🥇 رتبه اول: جوشکاری آرگون یا تیگ (TIG / GTAW) – اصولیترین روش
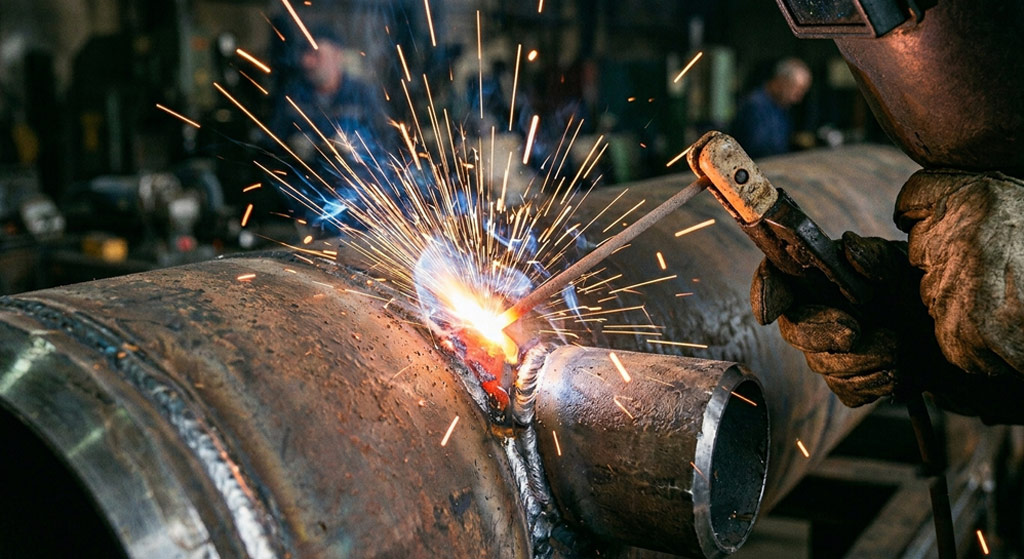
جوشکاری قوسی تحت پوشش گاز محافظ تنگستن (TIG) بدون شک باکیفیتترین روش برای جوشکاری لولههای مانیسمان به خصوص برای پاس ریشه (Root Pass) است. در این متد به دلیل استفاده از گاز آرگون، هیچگونه سرباره یا تفاله جوشی تولید نمیشود و کنترل حوضچه مذاب کاملاً در دست جوشکار است. اتصال نهایی در تستهای رادیوگرافی (X-Ray) بالاترین نمره قبولی را کسب میکند. تنها چالش آن سرعت نسبتاً پایین کار و نیاز به تخصص بسیار بالای جوشکار است.
🥈 رتبه دوم: جوشکاری نیمهخودکار یا میگ/مگ (MIG / MAG) – تعادل میان سرعت و کیفیت
در این روش که با استفاده از تغذیه مداوم سیمجوش (Wire) و گازهای محافظ (مانند CO2 یا آرگون) انجام میشود، سرعت جوشکاری به شدت بالا میرود. برای جوشکاری خط لولههای با مسافت طولانی و پاسهای پرکننده (Fill Pass)، این روش فوقالعاده کارآمد است. با این حال، به دلیل حساسیت تجهیزات به جریان باد، این روش برای کارگاههای روباز نیاز به چادرهای محافظتی ویژهای دارد تا گاز محافظ از محیط جوش منحرف نشود.
🥉 رتبه سوم: جوشکاری دستی با الکترود پوششدار (SMAW / Stick) – پرکاربردترین روش کارگاهی
جوشکاری سنتی با الکترودهای پوششدار محبوبترین روش کارگاهی در ایران است. این روش به دلیل عدم نیاز به کپسول گاز سنگین، برای کارهای ارتفاعی و فضاهای روباز ایدهآل است. برای دستیابی به جوش باکیفیت، استفاده از الکترودهای نفوذی با پوشش مناسب ضروری است. به منظور تضمین سلامت جوش و جلوگیری از پاشش بیشازحد، استعلام دقیق و انتخاب نمونههای استاندارد از طریق بررسی قیمت الکترود جوشکاری مرغوب از مراجع معتبر، از عیوب فیزیکی جوش جلوگیری میکند.
❌ بدترین روش: جوشکاری هواگاز (Oxy-Fuel) یا الکترودهای متفرقه و نامرطوب
استفاده از جوش اکسیاستیلن (کاربیت) برای خطوط لوله انتقال فشارقوی مانیسمان به شدت ممنوع و غیرعلمی است. این روش به دلیل تمرکز حرارتی بسیار پایین، منطقه تحت تاثیر حرارت (HAZ) فوقالعاده وسیعی ایجاد کرده و ساختار بلوری فولاد مانیسمان را تضعیف میکند که منجر به شکنندگی شدید اتصال میشود. همچنین استفاده از الکترودهای ارزانقیمت، مرطوب و بدون مشخصات فنی مشخص، بدترین گام در شروع یک پروژه است.
اشتباهات رایج در جوشکاری لوله مانیسمان
حتی باتجربهترین جوشکاران کارگاهی نیز در صورتی که اصول مدرن متالورژی را نادیده بگیرند، مرتکب خطاهایی میشوند که در آزمایشهای غیرمخرب (NDT) مشخص میگردد. در ادامه این اشتباهات و راهحل کارگاهی آنها را مرور میکنیم:
۱. اشتباه اول: شروع مجدد قوس (Restart) با الکترودهای کمهیدروژنِ نیمهمصرفشده
شرح اشتباه: جوشکاران برای صرفهجویی، الکترودی را که نیمی از آن سوخته است برداشته و مجدداً قوس را روی کار برقرار میکنند. بر اساس راهنمای رسمی کمپانی Böhler Welding برای جوشکاری دستی خطوط لوله، الکترودهای پایه کمهیدروژن (مانند FOX BVD یا E7018) دارای یک سر کربنی فعال برای برقراری قوس اولیه راحتتر هستند. وقتی این لایه از بین میرود، شروع مجدد با الکترود مصرفشده بلافاصله در نقطه استارت عیب «تخلخل شروع قوس» (Starting Porosity) ایجاد میکند.
راهحل کارگاهی: یا از الکترود نو برای شروع مجدد کار استفاده کنید و یا در صورت استفاده از الکترود نیمهکاره، نقطه آغازین قوس را به فاصله حداقل ۱ سانتیمتر جلوتر از محل اتمام جوش قبلی بزنید، سپس قوس را به عقب بکشید و پس از همجوشی کامل حوضچه، به جلو حرکت کنید. در نهایت نقطه اتصال جوش را کاملاً سنگ بزنید.
۲. اشتباه دوم: عدم انطباق رده ضخامتی لوله با اتصالات مانیسمان
شرح اشتباه: گاهی کارفرمایان برای کاهش هزینهها، لولههای اصلی مانیسمان را رده سنگین (مثلاً Sch 40 یا Sch 80) انتخاب میکنند اما در خرید زانوها یا تبدیلها به سراغ ردههای سبکتر میروند.
پیامد متالورژیکی: این کار سبب ناهماهنگی در ضخامت پیشانی پخزنی میشود. در حین جوشکاری، ضخامت نازکتر اتصال زودتر ذوب شده و پدیده «سوختگی ریشه» رخ میدهد در حالی که لوله ضخیمتر هنوز ذوب نشده و دچار عیب «عدم همجوشی» میشود. به همین دلیل قبل از شروع جفتکاری، بررسی ابعاد و استعلام دقیق قیمت اتصالات مانیسمان همرده و باکیفیت کار بسیار عاقلانهای است. زانوها به دلیل تحمل بیشترین تلاطم جریان سیال، نیازمند متریالی با هندسه استاندارد هستند که با مقایسه بهروز قیمت زانو مانیسمان از برندهای استاندارد میتوانید طول عمر کل شبکه را دوچندان کنید.
راهحل کارگاهی: همواره رده ضخامتی اتصالات را دقیقاً معادل با رده ضخامتی لوله مانیسمان پروژه تهیه کنید تا فرآیند فیتآپ (Fit-up) بدون ناهماهنگی لبهها (High-Low) انجام شود.

۳. اشتباه سوم: نادیده گرفتن پیشگرمایش (Preheating)
شرح اشتباه: جوشکاران تصور میکنند به دلیل کربن نسبتاً پایین فولادهای لوله مانیسمان ساختمانی یا صنعتی معمولی، نیازی به پیشگرمایش نیست و عملیات جوشکاری را در هوای آزاد یا محیطهای کارگاهی سردسیر ایران مستقیماً شروع میکنند.
پیامد متالورژیکی: سرعت سرمایش بسیار بالا در فلزات ضخیم باعث تشکیل فاز سخت و شکننده مارتنزیتی در منطقه تحت تاثیر حرارت (HAZ) میشود. این مسئله زمینه ساز پدیده خطرناک «ترک هیدروژنی سرد» (Hydrogen-Induced Cracking) است که ممکن است حتی ۲۴ الی ۴۸ ساعت پس از اتمام جوشکاری ایجاد شود.
راهحل کارگاهی: بر اساس کدهای استاندارد ASME B31.3، اگر دمای محیط زیر ۵ درجه سانتیگراد است یا ضخامت دیواره لوله بیش از ۱۹ میلیمتر است، حتماً لبههای لوله را با مشعل گرمادهی تا دمای حداقل ۱۰۰ الی ۱۵۰ درجه سانتیگراد پیشگرم کرده و در فواصل پاسهای مختلف نیز دمای بینپاسی را پایش کنید.
۴. اشتباه چهارم: انبارداری غلط و جوشکاری با الکترودهای جاذب رطوبت
شرح اشتباه: قرار دادن جعبه الکترودهای کمهیدروژن (مانند E7018) روی زمین مرطوب کارگاهی یا کار در فضای شرجی بنادر ایران بدون استفاده از تجهیزات حفاظتی الکترود.
پیامد متالورژیکی: بر اساس دستورالعملهای کنترل کیفیت کمپانی آمریکایی Lincoln Electric، الکترودهای قلیایی به شدت جاذب رطوبت اتمسفر هستند. هیدروژن حاصل از تبخیر رطوبت در قوس الکتریکی مستقیماً وارد ذوب آهن شده و در حین انجماد در مرز دانههای کریستالی محبوس شده و سبب ترکخوردگیهای مخفی میکروسکوپی میگردد.
راهحل کارگاهی: الکترودهای باز شده را در دستگاههای خشککن پرتابل کارگاهی (Oven / مادر آون) به مدت ۲ ساعت در دمای ۲۵۰ تا ۳۰۰ درجه سانتیگراد پخته و سپس تا زمان مصرف نهایی در هولدرهای گرمایشی کوچک قرار دهید.
| عیب کارگاهی جوش | نشانه فیزیکی عیب | علت به وجود آمدن | راه پیشگیری و برطرف کردن آن |
|---|---|---|---|
| محبوس شدن سرباره (Slag Inclusion) | وجود لکههای تیره و ناخالصی درون فیلم رادیوگرافی جوش | عدم پاکسازی سرباره پاس قبلی پیش از شروع پاس بعدی | سنگ زدن کامل گل جوش پاس قبلی به کمک فرز انگشتی و برس سیمی قبل از اجرای پاس بعدی. |
| سوختگی لبهها (Undercut) | شیارهای فرو رفته در مرز اتصال گرده جوش با فلز پایه لوله | جریان برق (آمپراژ) بسیار بالا یا سرعت بیش از حد حرکت دست جوشکار | کاهش جریان آمپر دستگاه، اصلاح زاویه الکترود و مکث کوتاه در دیوارههای شیار جوشکاری. |
| ذوب ناقص ریشه (Lack of Penetration) | خالی ماندن ته شیار اتصال در نمای داخلی لوله | فاصله کم لبهها در فیتآپ یا آمپراژ ضعیف پاس اول | استفاده از شابلون تراز جهت فیتآپ با فاصله حداقل ۱.۶ میلیمتر و افزایش ملایم جریان برق در پاس اول. |
💡 یک نکته کلیدی کارگاهی: ترفند پیشگیری از عیب خط ریشه به روش لبهبهلبه
بسیاری از جوشکاران مبتدی تصور میکنند سنگزدن پیشانی ریشه (Root Face) به تنهایی فاکتور همترازی را حل میکند. اما اگر در حین اتصال دو سر لوله مانیسمان با پدیده High-Low (عدم همترازی دیواره داخلی) مواجه شدید، به هیچ عنوان با جوشکاری سنگین و آمپر بالا اقدام به ذوب لبهها نکنید. بهترین راهکار بومی و کارگاهی، استفاده از ابزار ساده «گِیج تراز فیتآپ» (Hi-Lo Gauge) است. تراز بودن لبهها حتی تا ضریب ناچیز نیم میلیمتر، احتمال بروز عیوب عدم ذوب ریشه را تا ۹۰ درصد کاهش میدهد.
نتیجهگیری
اجرای بدون عیب فرآیند جوشکاری لوله مانیسمان مستلزم یک زنجیره هماهنگ از مهارت مهندسی، دانش متالورژی و به کارگیری متریال استاندارد است. با انتخاب درست روشهای نفوذی مانند TIG برای پاس ریشه، برطرف کردن عوامل مخرب رطوبت در الکترودها و کنترل همترازی با خرید اتصالات همرده، پروژههای خود را برای دههها ایمن و بدون استهلاک نگه میدارید.
مجموعه سحرگاز به عنوان تامینکننده تخصصی لولههای بدون درز مانیسمان و ملزومات مرتبط با اتصالات پایپینگ گازی در ایران، همواره در تلاش است تا با ارائه برترین محصولات دارای استانداردهای معتبر جهانی، در کنار تیمهای اجرایی و کارفرمایان محترم خطوط گازی باشد.
مشاوره فنی پیش از اجرای پروژههای پایپینگ
آیا نیاز به اطلاعات کامل ابعادی لولههای سبک و سنگین مانیسمان و اتصالات مناسب متناسب با فرآیندهای جوشکاری استاندارد دارید؟ تیم مشاوره فنی سحرگاز آماده پاسخگویی به ابهامات کارگاهی شما و ارائه پیشفاکتور قیمتهای معتبر بازار آهنآلات کشور است.
سوالات متداول کاربران و مجریان جوشکاری پایپینگ
۱. چرا جوشکاری آرگون (TIG) اصولیترین روش برای پاس ریشه لوله مانیسمان است?
زیرا این روش به علت عدم تولید سرباره، محافظت ۱۰۰ درصدی اتمسفری با گاز آرگون و ایجاد عمق نفوذ کنترلشده، اتصالی بسیار تمیز و عاری از هرگونه مک یا سرباره محبوس در دیواره داخلی لوله خلق میکند.
۲. عیب «تخلخل شروع قوس» چیست و چگونه میتوان از بروز آن جلوگیری کرد؟
این عیب ناشی از استفاده مجدد از الکترودهای کمهیدروژنِ مصرفشده فاقد نوک فعال کربنی است. برای مهار آن باید از روش استارت قوس جلوتر از نقطه اتصال و برگشت حوضچه، یا سنگزدن کامل محل استارت قوس استفاده کرد.
۳. چرا عدم پیشگرمایش لولههای مانیسمان رده بالا سبب ایجاد ترک در جوش میشود؟
سرمایش سریع حوضچه مذاب در مجاورت فلز سرد ضخیم لوله، باعث شکلگیری فاز شکننده مارتنزیتی و محبوس شدن گاز هیدروژن در مرز بلورها میشود که پدیده مخرب ترک سرد هیدروژنی را پدید میآورد.